全自动小型液压金属管管端成型机 双工位数控缩管机开箱与使用指南
一、产品概述
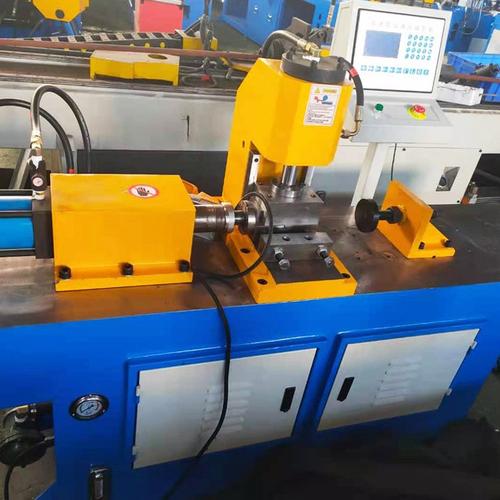
全自动小型液压金属管管端成型机(双工位数控缩管机)是一款集液压动力、数控编程与双工位协同作业于一体的精密管端加工设备。该设备主要用于金属管材的缩径、扩口、鼓包、翻边、冲孔等端部成型工艺,广泛应用于汽车油管、空调制冷管、卫浴管件、家具五金及新能源电池冷却管等行业。其自动化程度高、体积紧凑、操作简便,是中小批量及大批量管端加工的理想选择。
与传统的单工位缩管机相比,双工位数控机型通过交替作业模式,显著减少了空行程时间,理论上可将生产效率提升40%至60%。数控系统可实现压力、行程、速度的精确控制,配合液压驱动的平稳输出,确保了管端成型的一致性,废品率通常可控制在0.5%以内。
二、开箱检查清单
1. 外包装检查
- 确认木箱或铁架无严重破损、变形、浸水痕迹。
- 检查是否有倾斜或倒置标识异常。
- 如有明显损伤,请立即拍照并联系物流及供应商。
2. 随机配件与文件
- 设备主机 ×1
- 液压站(如为一体式则含主机) ×1
- 数控控制柜/触摸屏 ×1
- 脚踏开关 ×1
- 模具组(根据订单配置) ×1套
- 随机工具包 ×1
- 使用说明书、合格证、保修卡 ×1套
- 电源线、液压油管(备用)等
3. 设备外观检查
- 检查机身油漆有无刮伤、锈蚀。
- 观察油缸、夹具、导轨有无松动或运输中移位。
- 手动检查模具安装是否牢固,工位切换是否顺畅。
- 检查电气接线有无脱落、破损现象。
三、安装与调试
1. 场地与电源要求
- 地面平整、坚固,建议铺设防震垫或地脚螺栓固定,同时预留设备四周至少0.8米的操作与维护空间。
- 电源:三相380V/50Hz(具体以铭牌为准),需可靠接地并配备漏电保护开关;若使用单相220V机型则相应调整。
- 液压油:推荐使用46#抗磨液压油,加注至油标中线偏上位置。首次使用500小时后应更换液压油,之后每2000至3000小时更换一次。
2. 开机前准备
- 确认液压油位在油标2/3以上,油液应清洁无乳化。
- 检查各润滑点加注润滑脂。
- 手动盘车或点动测试,确认无卡滞。
- 连接好脚踏开关与数控系统信号线。
3. 数控参数设置与自动运行试机
以触摸屏数控系统为例,按以下步骤操作:
- 开机后回原点,完成系统自检。
- 进入程序界面,依次设定缩管长度、缩径量、保压时间、退刀速度等参数,参数值可根据管材材质和加工要求直接填入手册对应参考表。
- 先切换至手动模式,点动行程至管端触及模具约2至3毫米处即停,目视确认轴线对中没有偏斜或干涉,确认后退出至安全位置。
- 切换至自动模式,放入一根试验管件,选择单次运行或半自动循环,依靠光栅或感应开关定位,启动压紧与成型流程,观察一个完整节拍是否顺畅无撞刀,油压表指针应稳定在各材质对应的推荐区间内(如碳钢管推荐6至10MPa),完成后取出管件确认缩管量是否到位,确认无误后切换全自动连续循环,正式按生产节点批量加工。
四、操作要点与安全规范
1. 正确操作流程
- 开机后先回原点,待系统自检完成。
- 根据管径与壁厚选择合适模具,調整好缩管长度与压力。
- 放入管件,双手离开危险区后踩下脚踏开关。
- 设备自动完成夹紧、成型、退模、松夹全过程,取出成品需待模具完全退回。
2. 常见工艺参数参考
| 管材材质 | 推荐油压 (MPa) | 保压时间 (s) | 备注 |
|---------|---------------|-------------|------|
| 碳钢管 | 6-10 | 1-2 | 壁厚<2mm |
| 不锈钢管 | 8-14 | 2-3 | 需润滑冷却 |
| 铜管 | 4-8 | 0.5-1.5 | 退火态更佳 |
| 铝管 | 3-7 | 0.5-1.5 | 防止起皱 |
→ 参数说明:上述数值为试样后的起始参考区间,请根据管材牌号、实际壁厚和过度变形等情况增减,并以不合格品统计分析结果作为优化依据。碳钢管若用于承压件建议提高1到2MPa并延长保压。
- 管径变化:较大缩径应分多次进行,单次缩径量建议≤管径的15%–20%。
- 发现毛刺、皱褶,应检查模具间隙、润滑及退料速度。
五、常见问题与解决方法
| 故障现象 | 可能原因 | 处理方式 |
|---------|---------|--------|
| 缩管后端部起皱 | 缩径量过大、管件未润滑、模具磨损 | 分次缩径、加润滑油、更换模具 |
| 管件夹不紧打滑 | 夹紧压力不足、夹块磨损 | 調高举升压力、更换夹紧块 |
| 成型长度不稳定 | 定位块松动、数控信号延迟 | 固定限位、重新校准参数 |
| 油温过高 | 油箱缺油、冷却器堵塞、长时间高压 | 补充液压油、清理散热、适当停机 |
如遇电气或液压系统故障,建议非专业人员不要拆卸液压阀组和控制电路,应联系厂家售后。
六、维护保养计划
- 每日:清洁台面与模具,检查油位、气压与异常声音。长期停机后建议先空载运行数分钟,待油温达20℃以上并用纸巾或白布试擦各油管接头确认无渗漏后,再投放管件开始正式作业,以免低温油液导致末端成型量不足。
- 每周:清理电气箱灰尘,并拆開模具座活动缝隙用高压气清理切屑(注意避免带屑直接排入油箱),检查阀块外观油渍及时消除潜在渗漏。完成后给动模板导柱及工位转动座涂锂基润滑脂一遍。
- 每月:清洗吸油过滤器,检查各高压油管有裂纹立换,紧固工位旋转盘的定位并对每根给进机构气缸或液缓冲消声器排唯一端一次查其顺畅程度 ,看模具支撑座推退无冲突阻碍。
-每年: 更换液压回封件与可能自然变旧的全部密封圈组件 ,同时对电控柜重要触点(泵马达热过载继电器控制触点及电磁阀接桥式整流组件热损耗检查是否表面积尘电阻值变化搭由专业电气进场对线路通断后明确盖章执证登载量报告备用),每年至少委托油液第三方按SAE标准做检测来判断不需要换的情况下也给清洗方向。
如若转载,请注明出处:http://www.mp-alp.com/product/49.html
更新时间:2026-09-23 19:45:46